
- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-30 origine:Propulsé
Naviguer dans les chaînes d’approvisionnement mondiales nécessite d’équilibrer l’efficacité du capital tout en garantissant des lignes de production ininterrompues. Les responsables des achats sont confrontés à une pression intense lorsqu’ils s’approvisionnent en composants spécialisés en laiton. La dynamique d’approvisionnement change radicalement en fonction des dimensions exactes et des exigences techniques de vos raccords. La sous-estimation des délais de livraison crée d’énormes goulots d’étranglement dans la production. À l’inverse, ignorer les quantités minimales de commande (MOQ) du fabricant enferme votre argent dans un stock excessif. Nous avons conçu ce guide pour relever ces défis de front. Vous découvrirez un cadre concret pour prévoir, évaluer et planifier les livraisons avec précision. Nous vous aiderons à optimiser votre stratégie d'achat pour toutes les tailles de raccords évasés..
La normalisation industrielle influence directement la rapidité avec laquelle vous recevez les pièces. Les tailles standard telles que 1/4", 3/8" et 1/2" SAE bénéficient de cycles de fabrication continus. Les usines maintiennent les machines fonctionnant avec ces géométries populaires 24 heures sur 24. Cette production continue permet aux fournisseurs d"offrir des MOQ beaucoup plus faibles. Vous pouvez souvent superposer vos commandes sur les séries de production existantes. Les dimensions d"évasement personnalisées ou inversées fonctionnent selon des règles complètement différentes. Elles nécessitent une planification dédiée, un approvisionnement en matériaux spécifiques et un étalonnage spécialisé.
Les spécifications strictes de taille des raccords évasés dictent instantanément les exigences en matière de matières premières. Les fabricants produisent des composants standard à partir de tiges hexagonales en laiton facilement disponibles. Les entrepôts stockent ces tiges en quantités massives dans le monde entier. Lorsque vous demandez une géométrie personnalisée, le stock hexagonal standard peut ne pas suffire. Les fournisseurs doivent souvent commander des extrusions de laiton personnalisées auprès des usines de métallurgie. Cette étape supplémentaire ajoute des semaines à votre calendrier avant même le début de la fabrication. La disponibilité des matières premières constitue le goulot d’étranglement ultime pour les commandes personnalisées.
L’amortissement des outillages complique encore davantage les commandes personnalisées. Les tailles uniques nécessitent de nouveaux outils, des gabarits personnalisés et un étalonnage de jauge spécialisé. Les usines passent beaucoup de temps à configurer et tester ces outils. Les fabricants doivent amortir ces coûts de mise en place sur un volume de production plus important. Cette réalité les oblige à augmenter considérablement le MOQ de base. Si vous n’avez besoin que de 500 pièces, le coût d’installation par unité devient astronomique.
Les aspects économiques de la configuration des machines déterminent les décisions en matière de MOQ plus que tout autre facteur. L"usinage CNC nécessite un calibrage précis avant le début de la production de masse. Les techniciens doivent charger des programmes, installer des outils de coupe et effectuer des tests. Ils ajustent les décalages jusqu"à ce que les pièces répondent aux tolérances exactes. Ce processus de configuration prend des heures. L"exécution de 500 unités coûte au fabricant presque autant en main d"œuvre d"installation que l"exécution de 5 000 unités. Des MOQ élevés protègent l’usine contre les pertes d’argent liées aux temps d’arrêt des machines.
Le forgeage et l’usinage exigent des exigences de production totalement différentes. Les composants tels que les écrous en laiton forgés en laiton ont généralement des MOQ plus élevés. Le forgeage nécessite de chauffer des lopins de métal et de les presser dans des moules en acier spécifiques. La création de ces moules implique un capital initial élevé. Chauffer les fours consomme également d’énormes quantités d’énergie. Les usines ne peuvent pas exploiter de manière rentable une presse à forger pour quelques centaines de pièces seulement. En revanche, l’usinage CNC droit à partir de barres nécessite moins d’infrastructure initiale. Les pièces usinées peuvent parfois s'adapter à des MOQ inférieurs, même si les prix unitaires restent plus élevés.
Les acheteurs doivent adopter un cadre objectif de rapport coût/volume. Vous devez calculer si l’acceptation d’un MOQ plus élevé est financièrement logique. Une baisse du coût unitaire semble séduisante sur le papier. Cependant, vous devez prendre en compte les coûts de détention en entrepôt et les limites de trésorerie.
Tableau 1 : Exemple d"analyse du rapport coût/volume
| du volume de commande | Coût par unité | Coût du matériau par unité | Prix total par unité | Risque de détention d'inventaire |
|---|---|---|---|---|
| 500 unités | 1,50 $ | 0,40 $ | 1,90 $ | Faible |
| 2 500 unités | 0,30 $ | 0,38 $ | 0,68 $ | Moyen |
| 10 000 unités | 0,07 $ | 0,35 $ | 0,42 $ | Haut |
Utilisez des graphiques comme celui-ci pour trouver votre zone d’achat optimale. Ne vous contentez pas de rechercher le prix unitaire le plus bas si cela crée un arriéré de stocks sur plusieurs années.
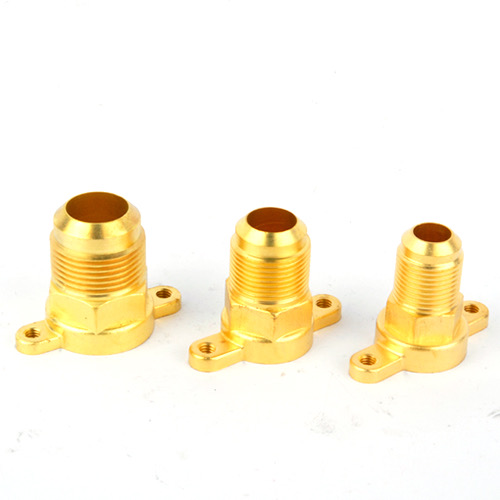
Comprendre les délais de fabrication réels permet d"éviter les catastrophes de la chaîne d"approvisionnement. Vous devez diviser la production en étapes distinctes et mesurables. Chaque étape comporte ses propres retards inhérents. Un calendrier typique traverse plusieurs goulots d’étranglement critiques.
Les dépendances d’assembly gonflent régulièrement ces plannings. Vous achetez rarement des raccords sous vide. Souvent, ils s’intègrent dans des systèmes plus vastes. Lors de l'intégration de composants complémentaires, comme une vanne rapide en laiton , vos délais s'aggravent. Si le fournisseur de vannes est en retard de trois semaines, toute votre chaîne de montage s'arrête. Vous devez synchroniser les chaînes d'approvisionnement pour tous les sous-composants. Un retard dans un ajustement mineur interrompt l'expédition de votre produit final.
Vous devez établir des références réalistes pour la production nationale par rapport à la production étrangère. La fabrication à l’étranger réduit considérablement vos coûts unitaires. Cependant, vous devez intégrer la variabilité du fret dans vos calculs de stock de sécurité. La congestion portuaire, les retenues douanières et les retards des navires sont fréquents. Un transit océanique prévu de quatre semaines peut facilement s’étendre jusqu’à huit semaines. Les fournisseurs nationaux offrent des délais d"exécution plus rapides mais facturent des primes pour la main-d"œuvre et les frais généraux. Maintenez toujours des délais sceptiques et conservateurs lorsque vous planifiez des livraisons à l’étranger.
Choisir la bonne usine nécessite de regarder bien au-delà du devis initial. Vous devez évaluer un fournisseur de taille de raccord évasé en fonction de sa flexibilité de production. Les véritables partenaires s’adaptent aux conditions changeantes du marché. Demandez-leur de partager leurs coûts d’installation de manière transparente. Un fournisseur digne de confiance répartira séparément les dépenses en matière d’outillage, de main-d’œuvre et de matériaux. Cette transparence vous permet de négocier les MOQ de manière collaborative.
Des accords de stock de sécurité solides séparent les fournisseurs d’élite des fournisseurs moyens. Des pics soudains de demande peuvent anéantir votre inventaire du jour au lendemain. Évaluez les fournisseurs en fonction de leur volonté de conserver un stock régulateur. Les meilleures usines produiront des volumes plus élevés pour réaliser des économies d’échelle. Ils entreposeront ensuite pour vous les tailles standard supplémentaires. Lorsque vous rencontrez une augmentation soudaine, ils expédient immédiatement les pièces. Cet arrangement protège votre chaîne de montage sans mettre à rude épreuve votre trésorerie.
La fiabilité de la conformité et de l’assurance qualité surpasse la vitesse. Des délais de livraison rapides ne signifient rien si vous refusez la moitié de l’envoi à l’arrivée. Des angles d’évasement défectueux provoquent des fuites dangereuses de réfrigérant ou de fluide. Recherchez des fournisseurs intégrant l’inspection optique automatisée (AOI) dans leurs lignes. Les machines AOI vérifient instantanément l’intégrité du filetage et les angles précis. Cette technologie garantit une parfaite conformité sans allonger le délai de livraison. Exigez des rapports sur la capacité du processus (CPK) pour prouver leur cohérence sur de gros lots.
Les achats modernes exigent des stratégies d’achat sophistiquées. Les bons de commande globales (BPO) offrent un excellent compromis. Vous négociez un BPO en vous engageant dès le départ sur le MOQ élevé du fabricant. Cet engagement garantit la rentabilité de leur outillage et les prix unitaires les plus bas. Cependant, vous planifiez des livraisons échelonnées, juste à temps (JIT), tout au long de l"année. L’usine produit le lot complet mais l’expédie par versements trimestriels. Vous protégez votre trésorerie et votre espace d’entrepôt tout en maintenant la rentabilité du fournisseur.
Les ingénieurs et les équipes d’approvisionnement doivent collaborer activement. La standardisation entre les gammes de produits résout de nombreux problèmes de volume. Les ingénieurs conçoivent souvent des géométries légèrement différentes pour différents modèles de produits. Cette habitude oblige les acheteurs à commander cinq pièces personnalisées différentes. Au lieu de cela, consolidez vos exigences. Standardisez des dimensions spécifiques sur plusieurs gammes de produits. Cette stratégie agrège votre volume d’achat. Vous respecterez les MOQ des fournisseurs beaucoup plus rapidement et bénéficierez d’un levier de négociation plus fort.
Le calcul du stock régulateur nécessite une approche très conservatrice. Ne supposez jamais un scénario de transit parfait. Tenez compte des pénuries de matières premières au niveau des usines. Tenez compte des conditions météorologiques extrêmes qui retardent le fret maritime. Calculez vos points de commande en fonction des retards potentiels maximaux, et non des meilleurs scénarios. Pour les tailles critiques, maintenez un stock de sécurité équivalent à votre délai de livraison historique le plus long majoré de vingt pour cent. Ce tampon absorbe les chocs et garantit un fonctionnement ininterrompu.
La gestion des MOQ et des calendriers de livraison implique une prospective stratégique, et pas seulement un suivi sur feuille de calcul. Les délais de livraison reflètent les réalités physiques de l’outillage, de l’usinage et de l’approvisionnement en matériaux. Reconnaissez ces contraintes pour construire une chaîne d’approvisionnement résiliente.
Pour avancer efficacement, prenez ces mesures :
R : Cela se résume à la configuration des outils, au stock de matières premières et aux cycles de production continus. Les tailles très courantes bénéficient de configurations de machine permanentes et de tiges hexagonales en laiton standard facilement disponibles. L"usine les exploite en continu. Les tailles uniques nécessitent le démontage de machines, l"installation de nouveaux outils personnalisés et l"approvisionnement en extrusions de laiton non standard. Les fabricants augmentent le MOQ pour récupérer ces coûts d"installation intensifs.
R : Vous pouvez réduire les délais en payant d’avance pour des outils dédiés. Cela vous évite de faire la queue pour un équipement partagé. De plus, s"engager dans des contrats de volume annuels permet à l"usine de pré-acheter des matières premières et de les mettre en scène. Le fait d’avoir des extrusions de laiton personnalisées déjà installées dans l’usine élimine des semaines d’attente.
R : Vous devez vous attendre à 8 à 12 semaines pour les nouveaux moules et les premiers tirages. La création des moules de forgeage en acier et leur test prennent beaucoup de temps. Cependant, une fois l’outillage disponible, les commandes répétées tombent généralement à 4 à 6 semaines. N"oubliez jamais d"ajouter 3 à 5 semaines à ces estimations pour le transit de fret maritime à l"étranger.
R : Cela dépend entièrement de leur configuration d’usinage. Si deux tailles partagent la même tige hexagonale de base et nécessitent un minimum de changements d"outils, les fournisseurs peuvent mettre en commun votre MOQ. Cependant, des géométries très différentes nécessitent des étalonnages de machine et des matières premières complètement distincts. Dans ces cas, les coûts d’installation les empêchent de regrouper vos commandes et des MOQ standard s’appliquent par taille.

