
- Tout
- Nom du produit
- Mots-clés
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche en texte intégral
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-19 origine:Propulsé
Les enjeux du brasage frigorifique sont incroyablement élevés pour les professionnels du CVC/R. Un seul joint compromis peut entraîner des fuites catastrophiques de réfrigérant. Vous pourriez être confronté à une panne rapide du compresseur et à des rappels clients coûteux. Nous devons établir une base technique solide avant d’évaluer tout projet. Contrairement au brasage à basse température, le brasage s"effectue au-dessus de 840°F (450°C). Cette chaleur extrême fait de la préparation avant le soudage le principal indicateur de l’intégrité des joints. Il garantit en fin de compte la longévité du système.
Cet article vous sert de modèle pour l’étape de décision. Vous apprendrez à standardiser vos procédures opérationnelles (SOP). Vous découvrirez également comment évaluer avec précision l’état de préparation du matériau avant d’appliquer le chalumeau. En abordant ces facteurs critiques avant le brasage, nous pouvons éliminer les défaillances courantes. Vous construirez un système hautement fiable conçu pour résister à des pressions et des vibrations extrêmes pendant des décennies de fonctionnement continu.
De nombreux techniciens précipitent souvent la phase de préparation pour gagner du temps. Ils sautent les étapes vitales de pré-brasage en pensant qu’une application rapide de chaleur suffira. Un joint mal préparé peut facilement passer un premier test de pression. Il se pourrait même qu’il y ait un vide pendant une courte période. Cependant, les cycles thermiques et les vibrations continues du système racontent une autre histoire. Ils soulignent ces liens faibles à plusieurs reprises. Ils finissent par exposer les liaisons capillaires fragiles au fil du temps. Vous serez inévitablement confronté à des micro-fuites ou à des ruptures articulaires brutales.
La dégradation du système représente un fardeau financier énorme. Sauter un nettoyage approprié ou une purge à l’azote laisse de l’oxygène et des débris à l’intérieur des conduites. Une chaleur extrême crée du tartre d"oxyde cuivrique sur les parois en cuivre non purgées. Ces flocons fragiles se détachent en fonctionnement normal. Ils se déplacent rapidement dans le flux de réfrigérant. Ils agissent comme un composé abrasif agressif. Ils endommagent irrémédiablement les enroulements délicats du compresseur. Ils obstruent rapidement les détendeurs thermiques (TXV) et limitent la capacité de refroidissement. Cette contamination entraîne une défaillance complète du système.
Il faut définir à quoi ressemblent des opérations de brasage réussies. Vous obtenez une fuite absolue grâce aux tests d’azote à haute pression. Vous garantissez une pénétration profonde et solide de l’alliage dans toute la cupule du joint. Vous maintenez un pipeline interne impeccable et visuellement propre. Le respect de ces critères élimine les retouches coûteuses du diagnostic. Cela protège la réputation de votre entreprise. Cela maintient les marges des projets rentables et les clients très satisfaits.
L"action capillaire dépend fortement des dimensions physiques exactes. Vous avez besoin de tolérances précises pour un écoulement optimal de l’alliage fondu. L"écart idéal s"étend de seulement 0,002 à 0,005 pouces. Un espace trop serré empêche physiquement l’alliage de brasage de pénétrer dans le joint. Un espace trop lâche brise complètement le tirage capillaire. La gravité tirera l’alliage vers le bas, laissant de larges espaces au sommet de la connexion. Mesurez toujours soigneusement vos dégagements avant l’assemblage.
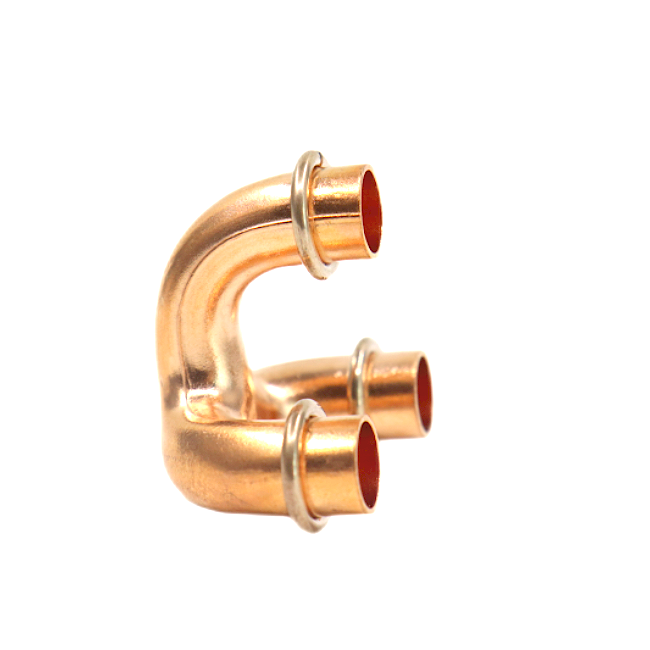
Évaluez chaque composant pour la déformation structurelle. Inspectez soigneusement les joints standards sous un bon éclairage. Examinez attentivement les composants soumis à de fortes contraintes, comme un coude de retour . Vérifiez ces pièces incurvées pour des fissures microscopiques. Identifiez toute déformation causée par une mauvaise coupe ou une manipulation brutale. Détectez les défauts de fabrication le plus tôt possible pour éviter des éruptions catastrophiques plus tard. Un tuyau déformé ne formera jamais une liaison capillaire uniforme, quelle que soit la quantité de chaleur que vous appliquez.
Les techniciens doivent ébavurer et aléser correctement chaque extrémité coupée. Retirez complètement les bavures internes et externes. Les bavures internes non supprimées créent un flux de réfrigérant très turbulent. Ils limitent artificiellement le volume interne global à l'intérieur de tout raccord de tuyauterie en cuivre . Ces turbulences localisées ont un impact considérable sur l’efficacité globale du système. Les bavures externes empêchent le tuyau de s'insérer complètement dans la coupelle du raccord. Utilisez un outil d'ébavurage de qualité pour créer des bords lisses et chanfreinés.
Le cuivre s"oxyde naturellement lorsqu"il est exposé à l"air atmosphérique. Vous devez dépouiller cette couche d’oxydation terne pour révéler du métal nu et brillant. L"abrasion mécanique est la première étape. Utilisez des tampons abrasifs non métalliques comme Scotch-Brite pour nettoyer la surface. Vous pouvez également utiliser des brosses métalliques en acier inoxydable dédiées, spécialement conçues pour les travaux de plomberie et de CVC. Nettoyez à la fois l’extérieur du tube et l’intérieur de la coupelle de raccord.
La contamination croisée est une erreur courante que vous devez éviter. Ne partagez jamais vos outils de nettoyage sur différents métaux. L’utilisation de la même brosse métallique sur l’acier ou l’aluminium transfère de minuscules particules étrangères. Ces particules s"incrustent profondément dans la surface molle du cuivre lors du récurage. Ils affaiblissent la liaison métallurgique finale. Conservez un ensemble dédié d’outils abrasifs exclusivement pour les applications sur le cuivre.
Le nettoyage mécanique seul reste insuffisant pour les normes de réfrigération. Vous devez évaluer vos protocoles de dégraissage chimique. Éliminez complètement les restes d’huile de coupe, la saleté et les empreintes digitales humaines. Utilisez un solvant de haute qualité sans résidus. Si vous laissez des huiles sur le cuivre, une chaleur élevée les cuit instantanément. Ils se transforment en barrières de carbone dures. Ces dépôts de carbone denses repoussent de manière agressive les métaux d’apport liquides. L"alliage va simplement s"enrouler et rouler hors du joint.
La science de l’oxydation dicte des protocoles stricts. L"oxygène réagit de manière agressive avec le cuivre à des températures de brasage élevées. Cette réaction chimique forme une épaisse couche noire à l’intérieur du réseau de canalisations. L"air atmosphérique doit être complètement évacué des conduites avant d"appliquer de la chaleur. Si vous ignorez cette règle, les débris internes qui en résulteront détruiront systématiquement la boucle frigorifique.
Vous devez comprendre la différence opérationnelle entre la purge et les tests de pression. La distribution haute pression est uniquement destinée au contrôle des fuites après l"assemblage. La purge nécessite un débit continu à très basse pression. Vous débitez généralement 2 à 3 CFH (pieds cubes par heure) d’azote sec sans oxygène (OFDN). Ce faible volume déplace parfaitement l’oxygène. Cela évite de souffler l’alliage en fusion pendant que vous soudez. Une purge continue garantit que l"azote frais chasse constamment tout air envahissant.
Standardisez votre équipement de régulation pour éliminer les incertitudes. Ne comptez pas sur les régulateurs de test haute pression standards pour la purge. Ils ne peuvent tout simplement pas mesurer le débit avec précision à 2 CFH. Nous vous recommandons d"investir dans des débitmètres de brasage spécialisés. Ils disposent d"indicateurs visuels de débit intégrés (balles flottantes). Ils garantissent des débits précis et reproductibles dans toutes les applications sur le terrain. Un outillage approprié atténue les risques opérationnels massifs.
La sélection du métal d’apport approprié nécessite un examen attentif. Vous devez comparer vos options en fonction de la configuration système requise. Les alliages Phos-Cuivre fonctionnent exceptionnellement bien pour les joints stationnaires standards. Les alliages argentifères (contenant 5 à 15 % d’argent) offrent une ductilité beaucoup plus élevée. Les environnements à fortes vibrations, comme les conduites de refoulement à proximité des compresseurs, exigent ces concentrations d’argent plus élevées. L"assemblage de métaux différents nécessite également des mélanges d"argent spécifiques pour combler le fossé métallurgique.
Guide de sélection des alliages de brasage
| Type d'alliage | Teneur en argent | Meilleur cas d'utilisation | Flux requis ? |
|---|---|---|---|
| Phos-Cuivre Standard | 0% | Conduites d"eau de base en cuivre à cuivre | Non |
| Phos-Cuivre à faible teneur en argent | 5% - 6% | Joints en cuivre de réfrigération standard | Non |
| Phos-Cuivre à haute teneur en argent | 15% | Conduites de décharge à fortes vibrations, cyclage thermique intense | Non |
| Alliage de brasage à haute teneur en argent | 45% - 56% | Assembler du cuivre à des composants en acier ou en laiton | Oui |
Clarifiez vos besoins en matière de flux avant de commencer. L"assemblage du cuivre au laiton ou à l"acier nécessite toujours une application de flux distincte. Le flux décompose les oxydes de surface sur les métaux plus durs. À l’inverse, les joints cuivre-cuivre associés à des alliages phosphorés n’ont pas besoin de flux externe. Le phosphore lui-même agit comme un agent fondant intégré. L’application inutile d’un flux sur un joint cuivre-cuivre ne fait qu’introduire une contamination interne potentielle.
Évaluez l’étalonnage de votre torche et la chimie de la flamme. Réglez toujours une flamme parfaitement neutre. Une flamme oxydante brûle trop chaudement et dépose un excès d"oxygène dans le métal. Une flamme réductrice brûle le refroidisseur et dépose de la suie de carbone salissante. Une flamme neutre équilibre parfaitement la chaleur et la chimie. Il évite la surchauffe du cuivre fragile tout en amenant rapidement le joint à la bonne température.
Les chefs de projet doivent fournir un cadre logique aux équipes de terrain. La standardisation de vos procédures opérationnelles standard (SOP) réduit considérablement les erreurs humaines. La remise d"une simple liste de contrôle aux techniciens garantit que chaque joint reçoit la même préparation rigoureuse. La cohérence est la clé ultime pour minimiser les réclamations au titre de la garantie.
Implémentez ce flux de travail de pré-brasage obligatoire pour toutes les installations :
Équipez correctement vos équipes. Conseillez-les sur les kits nécessaires. Fournissez des coupe-tubes appropriés et des outils d’ébavurage de haute qualité. Fournissez des débitmètres OFDN précis et les alliages spécifiques requis pour le travail. Ne vous attendez pas à des résultats de qualité supérieure si vous fournissez un outillage de qualité inférieure. L’achat d’outillage influence directement la qualité finale de la soudure.
Rendre les étapes d’assurance qualité obligatoires. Mettez en œuvre une inspection visuelle stricte après le brasage. Vérifiez les filets d"alliage uniformes et vérifiez qu"aucun métal n"a coulé à l"intérieur des vannes. Effectuez ensuite un test de décroissance à haute pression utilisant de l"azote. Ce test de désintégration sert de validation finale avant de réaliser un vide profond. Il confirme l’intégrité mécanique de votre préparation pré-brasage.
Nous devons réitérer une vérité fondamentale. Le brasage réussi des raccords en cuivre pour réfrigération est une science exacte et impitoyable. Quatre-vingt-dix pour cent du travail réel se déroule bien avant que vous ne trouviez l’étincelle pour allumer le flambeau. La préparation dicte entièrement le succès.
Donnez toujours la priorité à ces étapes finales orientées vers l’action :
Mettre l"accent sur la gestion du temps sur le terrain. Prendre 10 minutes supplémentaires pour mesurer, nettoyer et purger rapporte d’énormes dividendes. Cela évite des heures de retouche de diagnostic frustrante plus tard. Cela protège fortement la réputation de l"entrepreneur et préserve les résultats financiers du projet.
R : Non. La brasure tendre standard fond à des températures beaucoup plus basses et n"a pas la résistance à la traction requise pour les systèmes à haute pression. Les réfrigérants modernes comme le R-410A fonctionnent à des pressions extrêmement élevées. Le brasage crée une liaison métallurgique plus forte, capable de résister à ces pressions et à des cycles thermiques constants. Cela reste la norme obligatoire de l’industrie.
R : Le fait de ne pas faire circuler l"azote permet à l"oxygène de réagir avec le cuivre chauffé. Cela crée immédiatement du tartre d"oxyde de cuivre noir à l"intérieur du tuyau. Lorsque le système fonctionne, le réfrigérant entraîne cette calamine abrasive dans l"huile du compresseur et les dispositifs de dosage. Cela entraîne des TXV obstrués et une panne catastrophique du compresseur.
R : Le tuyau doit être entièrement appuyé contre la butée de tube interne du raccord. Cette profondeur est conçue pour fournir une surface maximale pour l"action capillaire. Le siège complet du tuyau garantit une intégrité structurelle optimale. Il empêche l"articulation de vibrer sous l"effet de fortes contraintes mécaniques.
R : Oui. Les raccords neufs contiennent fréquemment des huiles d"oxydation et de fabrication résiduelles en usine. Même si elles semblent brillantes, des couches microscopiques de liquide de coupe ou de composés d"étirage subsistent. Vous devez les abraser mécaniquement et les dégraisser chimiquement. Cela garantit que l’alliage de brasage adhèrera parfaitement au métal de base.

